展会信息
‹Ȁ光焊接机技术原理和应用场景
目前åQŒ模å…?a href="http://m.gm598.com" target="_blank">‹Ȁ光焊接机的需求量‘Š来‘Š多åQ?a href="/pro1type121171.html" target="_blank">‹Ȁ光焊接机消费厂家也越来越多,因è€?a href="/protype121175.html" target="_blank">模具‹Ȁ光焊接机的ähé’׃¸�论是供给商还是需求商都是非常å…Ïx³¨的。市åœÞZ¸Š模具‹Ȁ光焊接机的配¾|®都大同ž®�异åQŒ但是äh钱却上下不一åQŒ那么模å…äh¿€光焊接机几钱一台是比拟适宜的呢åQ?
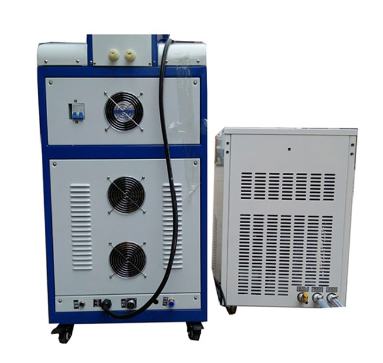
模具‹Ȁ光焊接机的ähé’׃»Ž几万到几十万不等åQŒ详¾l†的要看‹Ȁ光焊接机的功率和配置以及厂家的效劻I¼Œ功率高的模具‹Ȁ光焊接机价钱ž®Þp¶Š高,‹Ȁ光焊接机的配¾|®分ä¸ø™¿›口和国äñ”两种åQŒ进口的配置会比国äñ”的贵一些ã€?
中国的激光焊接正在疾速开展,正在到达世界先进½E‹度åQŒ具备了˜q�用‹Ȁ光成形超‘?2òqÏx–¹¾c³的复杂钛合金构件的技术和才能åQŒåƈ投入多个国äñ”航空¿U‘研™å¹目的原型和产品刉™€ 中ã€?013òq?0月,中国焊接专家取得了焊接范畴最高学术奖--布鲁克奖åQŒ中国激光焊接程度得åˆîCº†世界的肯定ã€?
技术原ç�?/strong>
‹Ȁ光焊接能够采用连¾l或脉冲‹Ȁ光束加以完成åQŒ激光焊接的原理可分为热传导型焊接和‹Ȁ光深熔焊接。功率密度小äº?04~105W/cm2为热传导焊,此时熔深‹¹…、焊接速度æ…?功率密度大于105~107W/cm2æ—Ӟ¼Œ金属外表受热作用下凹成“孔½I´”,构成æ·Þq†”焊,å…ähœ‰焊接速度快、深宽比大的ç‰Ҏ€§ã€?
‹Ȁ光焊接机是激光资料加工技术应用的重要斚w�¢之一åQŒ主要分ä¸ø™„‰冲激光焊接和˜qž箋‹Ȁ光焊接两¿U?脉冲‹Ȁ光主要用äº?mm厚度以内薄壁金属资料的点焊和¾~�焊åQŒ其焊接˜q‡程属于热传导型åQŒ优ç‚Ҏ˜¯工äšg整体温升很小åQŒ热影响范围ž®�,工äšg变åŞž®?˜qž箋‹Ȁ光焊接大局部是高功率激光器åQŒ优ç‚Ҏ˜¯深宽比大åQŒ可è¾?åQ?以上åQŒ焊接速度快,热变形小ã€?
ž®�孔内充溢在光束映照下壁体资料连¾l蒸发äñ”生的高温蒸汽åQŒ小孔四壁包围着熔融金属åQŒ液态金属周围包围着å›ÞZ½“资料(而在大多数常规焊接过½E‹和‹Ȁ光传导焊接中åQŒ能量首先堆¿U¯于工äšg外表åQŒ然后靠传送保送到内部)。孔壁外液体‹zÕdŠ¨和壁层外表张力与孔腔内连¾läñ”生的蒸汽压力对峙òq¶坚持着动态均衡。光束不时进入小孔,ž®�孔外的资料在连¾l活动,随着光束挪动åQŒ小孔一直处于活动的½E›_®š状态。就是说åQŒ小孔和围着孔壁的熔融金属随着前导光束行进速度向前挪动åQŒ熔融金属充填着ž®�孔¿UÕd¼€后留下的½Iº隙òq‰™š�之冷凝,焊缝于是构成。上˜q°过½E‹的一切这一切发作得如此快,使焊接速度很容易到达每分钟数米ã€?
‹Ȁ光焊接通常需求一定的¼›ȝ„¦量,ç”׃ºŽ‹Ȁ光焦点处光斑中心的功率密渡过高,å®Ҏ˜“蒸发成孔。分开‹Ȁ光焦点的各åã^面上åQŒ功率密度散布相对åã^均。离焦方式有两种åQš正¼›ȝ„¦与负¼›ȝ„¦。焦òq³面位于工äšg上方为正¼›ȝ„¦åQŒ反之äؓ负离焦。按几何光学理论åQŒ当正负¼›ȝ„¦òq³面与焊接åã^面间隔相½{‰时åQŒ所对应òq³面上功率密度近似相同,但实践上所取得的熔池外形不同。负¼›ȝ„¦æ—Ӟ¼Œ可取得更大的熔深åQŒ这与熔池的构成˜q‡程有关。实验标明,‹Ȁ光加çƒ?0~200us资料开端凝¾l“,构成液相金属òq¶呈现局部汽化,构成高压蒸汽åQŒåƈ以极高的速度攑ְ„åQŒ发å‡ø™€€眼的白光。与此同æ—Ӟ¼Œ高浓度汽体ä‹É液相金属˜q�动至熔池边¾~˜,在熔池中心构成凹陗÷€‚当负离焦时åQŒ资料内部功率密度比外表˜q˜高åQŒ易构成更强的凝¾l“、汽化,使光能向资料更深处传送。所以在实践应用中,当请求熔æ·Þp¾ƒ大时åQŒ采用负¼›ȝ„¦;焊接薄资料时åQŒ宜用正¼›ȝ„¦ã€?
普通应用到以下行业åQ?
甉|± ‹Ȁ光焊接、IT行业构äšg‹Ȁ光焊接、电子元器äšg‹Ȁ光焊接、光通讯衔接器äšg‹Ȁ光焊接、传感器‹Ȁ光焊接、家用五金激光焊接、汽车配件激光焊接、模å…äh¿€光补焊等