展会(x¨¬)信息
‹Ȁ光打标机打孔质量的媄(ji¨£ng)响因ç´?/h2>
¾~–辑 重庆(ji¨£n)初刻 发表äº?022/8/29 0:00:00
‹Ȁ光照ž®„次数对‹Ȁ光打孔的质量也有影响口脉冲激光束照射工äšg表面一‹ơ,加工深度大约是孔径的5倍,但锥度较大。如果采用多‹ơ照ž®„加工,孔深可以大大增加åQŒ锥度可以减ž®�,孔径几乎不变口所以多‹ơ照ž®„可åŠ?T-出锥度小的深孔。多‹ơ照ž®„的焦点位置宜固定在工äšg表面而不宜逐渐下移ã€?
‹Ȁ光打标机打孔的研½I¶开始较早,目前已有不少辑ֈ°实用阶段。例如,‹Ȁ光对金刚矛_’Œ钟表的红宝石轴承打孔åQ›脉冲打孔常用于微电(sh¨´)子技术中åQŒ如在ICç”?sh¨´)èµ\的芯片上或靠˜q‘芯片处打小孔,˜q™些孔是用其他方法难以实现的ã€?nbsp;
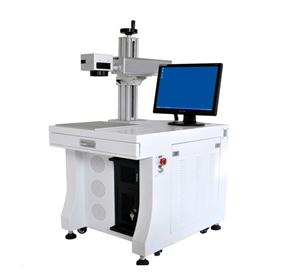
‹Ȁ光照ž®„次数对‹Ȁ光打孔的质量也有影响口脉冲激光束照射工äšg表面一‹ơ,加工深度大约是孔径的5倍,但锥度较大。如果采用多‹ơ照ž®„加工,孔深可以大大增加åQŒ锥度可以减ž®�,孔径几乎不变口所以多‹ơ照ž®„可åŠ?T-出锥度小的深孔。多‹ơ照ž®„的焦点位置宜固定在工äšg表面而不宜逐渐下移ã€?
‹Ȁ光打标机打孔的研½I¶开始较早,目前已有不少辑ֈ°实用阶段。例如,‹Ȁ光对金刚矛_’Œ钟表的红宝石轴承打孔åQ›脉冲打孔常用于微电(sh¨´)子技术中åQŒ如在ICç”?sh¨´)èµ\的芯片上或靠˜q‘芯片处打小孔,˜q™些孔是用其他方法难以实现的ã€?nbsp;