展会(x¨¬)信息
‹Ȁ光焊接机工作˜q‡程中焊¾~�表面凸èµïL(f¨¥ng)š„原因
一、材料热膨胀å�?qi¨¢ng)热应力的åª?ji¨£ng)å“?/span>
在激光束的快速加热情况下åQŒ工件迅速受热升温,体积发生膨胀。由于激光束加热集中åQŒ在‹Ȁ光作用的周围区域温度升高?sh¨´)¸�是很大åQŒ激光作用区材料受热膨胀受到周围较冷部分åŸÞZ½“的阻¼„�,在该区域形成压应力,同时被焊板材发生è½Õd¾®的向下弯曲变形ã€?/span>
ž®½管此应力与其他焊接æ–Ҏ(gu¨©)³•相比是微不èƒö道的åQŒ但它是表面凸è“v的主要媄(ji¨£ng)响因素之一。当‹Ȁ光束¾l§箋作用åQŒ工件上表面温度¾l§箋升高åQŒ压应力增大。与此同æ—Ӟ¼Œ材料的屈服极限随温度升高而下降。到一定阶ŒDµ,材料屈服极限ž®�于周围的压应力数å€û|¼Œ熔池上表面附˜q‘材料发生屈服变形,òq¶äñ”生堆¿U¯。在‹Ȁ光束¿UÕdŠ¨åˆîC¸‹一区域后,先前发生堆积部分温度˜q…速下降而冷凝,凝固后的表面保持äº?ji¨£n)凝固前弯曲的堆¿U¯åŞ貌,从而åŞ成了(ji¨£n)焊缝表面的凸赗÷€?/span>
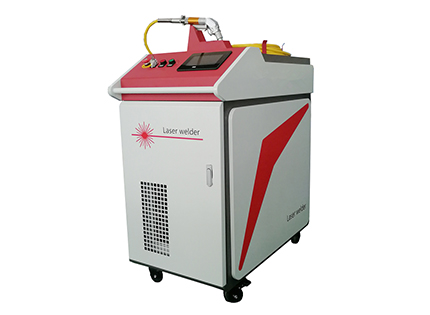
‹Ȁ光焊接机焊接˜q‡程中,熔池受到各种复杂外在因素的媄(ji¨£ng)响,造成表面熔体的流动,˜q™客观上对于表面凸è“v有着很重要的影响。对于熔池表面熔体的˜q�动åQŒ至今已有多¿U�假说。同æ—Ӟ¼Œç”׃ºŽ‹Ȁ光功率的变动或激光与熔池耦合也造成熔体‹¹�动。这¿U�说法都有一定道理,在实际激光焊接过½E‹中åQŒ因熔池熔体‹¹�动造成表面凸è“væ˜?上述因素¾l¼合影响的结果。一般研½I¶认为,熔池表面熔体的流动主要受表面张力梯度、小孔效应、金属材料蒸发及(qi¨¢ng)气体ç”늦»产生的等¼›Õd�体热喷发、保护气‹¹�及(qi¨¢ng)辅助气流的冲å‡ȝ‰的媄(ji¨£ng)响ã€?
三、组¾l‡的变化
‹Ȁ光焊接机焊接æ—Ӟ¼Œ材料受热形成液态熔池,然后冷凝形成焊缝åQŒ组¾l‡有很大的差异。由于不同组¾l‡的密度不一æ øP¼Œ焊缝体积ä¼?x¨¬)发生变化,˜q™往往ä¼?x¨¬)对焊缝表面凸è“v造成影响。由于激光束高能量密度及(qi¨¢ng)集中加热åQŒä‹É得材料的升温和冷却速度极快åQŒ一般激光焊接后ä¼?x¨¬)åŞ成条状的马氏体组¾l‡和贝氏体组¾l‡。经试验研究发现åQŒ材料相变ä(sh¨´)½“¿U¯的变化量与材料的含¼„³量有很大关¾p»,对一般中低碳钢,相变?sh¨´)½“积变化占æ€Õd‡¸起量çš?/8~1 /4左右åQŒ对于高¼„³钢则会(x¨¬)更高åQŒ在焊接时往往不能忽略˜q™个因素ã€?